物料输送和自动化衔接是EPS生产线实现连续作业的重要条件,通过输送装置把各工序连接起来,减少人工搬运和等待,提高整体效率。在生产流程中,需要输送的物料主要包括预发泡珠粒、熟化后的珠粒、成型块体和加工后的制品,以及需要回用的废料。珠粒的输送多采用气力输送方式,通过管道和气流把珠粒从预发机输送到熟化仓、储料仓或成型设备,具有布置灵活、封闭输送、减少撒漏和粉尘的特点;输送过程中需要控制风速和输送量,避免珠粒磨损或堵塞。块体和制品的输送多采用辊道、皮带或链板等机械输送方式,配合上料、定位和转运装置,与切割设备和包装设备衔接。切割线上,块体从一端进入,经各切割工位加工后从另一端输出,中间通过输送装置完成转运;边角料则由输送装置或负压装置引入回收破碎设备。为了实现生产的自动化衔接,各设备的运行节拍需要相互协调,并通过控制系统实现联动,使物料按顺序、按节拍流转,避免某一环节过快或过慢影响整体。物料输送与自动化衔接程度较高的生产线,能够减少人工干预、稳定生产节拍并降低劳动强度,是EPS生产向连续化、规模化发展的重要支撑,其设计和配置需要与前后工序的产能相匹配。淄博友利机电多方位满足不同层次的消费需求。淄博EPS欧式构件设备

生产组织和效率管理是把设备能力转化为实际产出的环节,其水平影响设备的利用率和生产成本。生产组织需要根据订单和产品特点,合理安排设备的使用和产品的加工顺序,使设备尽可能保持连续运行并减少换型、等待和空转时间。对于品种较多的生产,换型和调丝、换刀等准备工作的时间会影响效率,可以通过预先准备、规范换型流程和积累经验来缩短;对于批量生产,合理排产可以减少频繁切换造成的效率损失。设备衔接也是生产组织的重要内容,前后工序的设备节拍应相互协调,避免上游供料不足或下游处理不及时导致设备闲置。效率管理需要关注设备利用率、单位时间产量和产品合格率等指标,通过数据记录和分析发现影响效率的环节,并采取相应措施改进。设备的状态对效率有直接影响,保持设备处于良好状态、减少故障停机是提高效率的重要前提。此外,人员的操作熟练程度和责任心也影响效率,规范的培训和合理的生产安排有助于稳定产出。综合来看,生产组织和效率管理需要把设备、人员、流程和订单结合起来统筹考虑,在保证质量的前提下提高设备利用率,实现稳定高效的生产。淄博EPS泡沫生产设备价格友利塑机为客户提供更科学的合理选材。
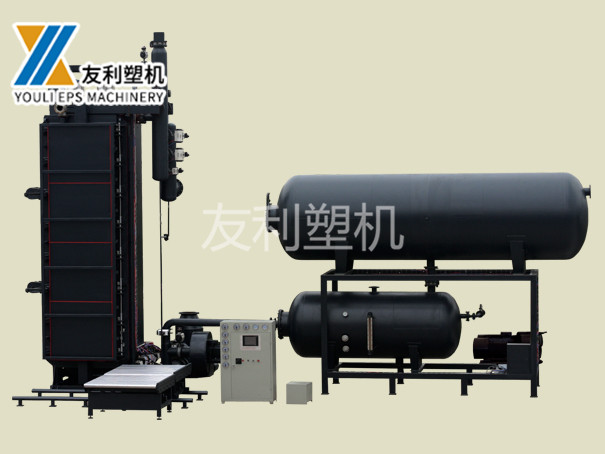
eps破碎除尘机的除尘效率是指在单位时间内,除尘器捕获的粉尘量与破碎过程中产生的总粉尘量之比,通常以百分数(%)表示。这是衡量除尘机性能的指标,直接反映了设备对粉尘的去除能力。例如,若破碎过程中每小时产生10千克的粉尘,而除尘机每小时能捕获9.5千克的粉尘,则该除尘机的除尘效率为95%。除尘效率越高,说明设备去除粉尘的能力越强,对粉尘污染的控制效果越好。除了总除尘效率外,还可以根据粉尘粒径分布来衡量不同粒径粉尘的去除效率。因为不同粒径的粉尘对环境和人体的危害程度不同,细小粉尘(如粒径小于2.5μm的PM2.5)更容易被人体吸入,危害更大,所以对细小粉尘的去除效率是衡量除尘机环保性能的重要指标。
模具是EPS成型过程中决定制品形状和尺寸的部件,其设计质量和制造精度对成型制品的质量有直接影响。模具通常根据制品的外形和尺寸进行设计,内部型腔与制品形状相对应,并设有进料口以及用于蒸汽和冷却介质通过的孔道,使蒸汽能够均匀进入型腔、冷凝水和气体能够顺利排出。模具的排气设计十分关键:排气不畅会使型腔内蒸汽分布不均,造成制品局部熔结不良或产生气孔、缺料等缺陷;排气孔的位置和数量需要结合制品形状合理布置。模具材料的导热性和耐久性影响加热冷却的效率和使用寿命,常用的有铝合金等材料,兼顾导热性能和强度。模具的制造精度影响制品尺寸的一致性和表面质量,合模面的贴合程度关系到制品是否出现飞边。此外,模具还需要考虑装拆和更换的便利性,以适应多品种生产的需要。对于形状制品的生产,模具费用在成本中占一定比例,因此模具的通用性和维护便利性也受到关注。综合来看,模具设计与制造需要兼顾成型质量、生产效率和成本,是成型环节中需要认真对待的技术内容。淄博友利机电不懈追求产品质量,精益求精不断升级。
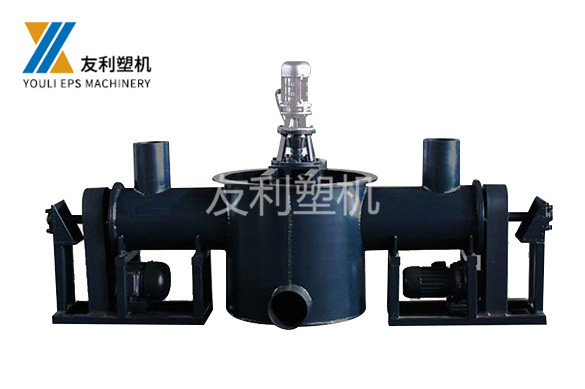
日常维护与保养是保证EPS设备长期稳定运行、延长使用寿命的基础工作,其内容通常包括清洁、润滑、检查和调整等方面。清洁方面,需要定期清理设备表面的粉尘和碎屑,保持导轨、丝杠、工作台和电控柜的清洁,避免杂物进入运动部件造成磨损或卡滞;切割和雕刻设备产生的粉尘较多,清洁工作尤为必要。润滑方面,导轨、丝杠、轴承和传动部件需要按设备要求定期加注合适的润滑剂,减少摩擦和磨损,保证运动平稳;润滑不足会加速部件磨损并影响精度,润滑过量则可能粘附粉尘。检查方面,需要定期检查各紧固件是否松动、传动部件是否有异常间隙、电热丝或刀具是否磨损、管路和接头是否渗漏等,发现问题及时处理,避免小问题发展成故障。调整方面,包括电热丝张力的调整、皮带或传动部件松紧的调整以及参数设定的核对,使设备保持在良好的工作状态。日常维护应形成制度和记录,明确维护的项目、周期和责任人,使维护工作有据可查。规范的日常维护不能够减少故障停机、提高设备利用率,也有助于保持加工质量的稳定,是设备管理中不可忽视的日常工作。淄博友利机电优良的研发与生产团队,专业的技术支撑。淄博EPS欧式构件设备
淄博友利机电始终以适应和促进工业发展为宗旨。淄博EPS欧式构件设备
预发泡工艺参数的控制直接关系到珠粒密度和后续制品的质量,是EPS生产中需要重点管理的环节。影响发泡效果的主要参数包括蒸汽压力、加热时间、进料速度以及搅拌状态等。蒸汽压力决定加热强度和发泡速度,压力过高容易造成珠粒发泡过度、密度过低甚至结块,压力过低则发泡不足、密度偏高;加热时间过长会加剧过度发泡和珠粒破损,过短则膨胀不充分。进料速度和搅拌状态影响珠粒在筒内的停留和受热均匀性,进料过快可能使部分珠粒受热不足,搅拌不均则会造成发泡不一致。实际生产中,上述参数需要根据原料特性、目标密度和环境条件综合调整,并通过密度检测进行验证,形成稳定的工艺条件。由于发泡密度对成型质量和制品强度有直接影响,工艺控制的目标是使珠粒密度稳定在设定范围内,减少批次波动。为此,设备通常配备相应的蒸汽调节、计量和检测装置,便于操作人员设定和监控参数。工艺控制还需要与后续熟化和成型环节相配合,使整个流程的参数相互协调,从而保证制品的密度、强度和尺寸的稳定性。淄博EPS欧式构件设备
淄博友利机电设备有限公司免责声明: 本页面所展现的信息及其他相关推荐信息,均来源于其对应的商铺,信息的真实性、准确性和合法性由该信息的来源商铺所属企业完全负责。本站对此不承担任何保证责任。如涉及作品内容、 版权和其他问题,请及时与本网联系,我们将核实后进行删除,本网站对此声明具有最终解释权。
友情提醒: 建议您在购买相关产品前务必确认资质及产品质量,过低的价格有可能是虚假信息,请谨慎对待,谨防上当受骗。